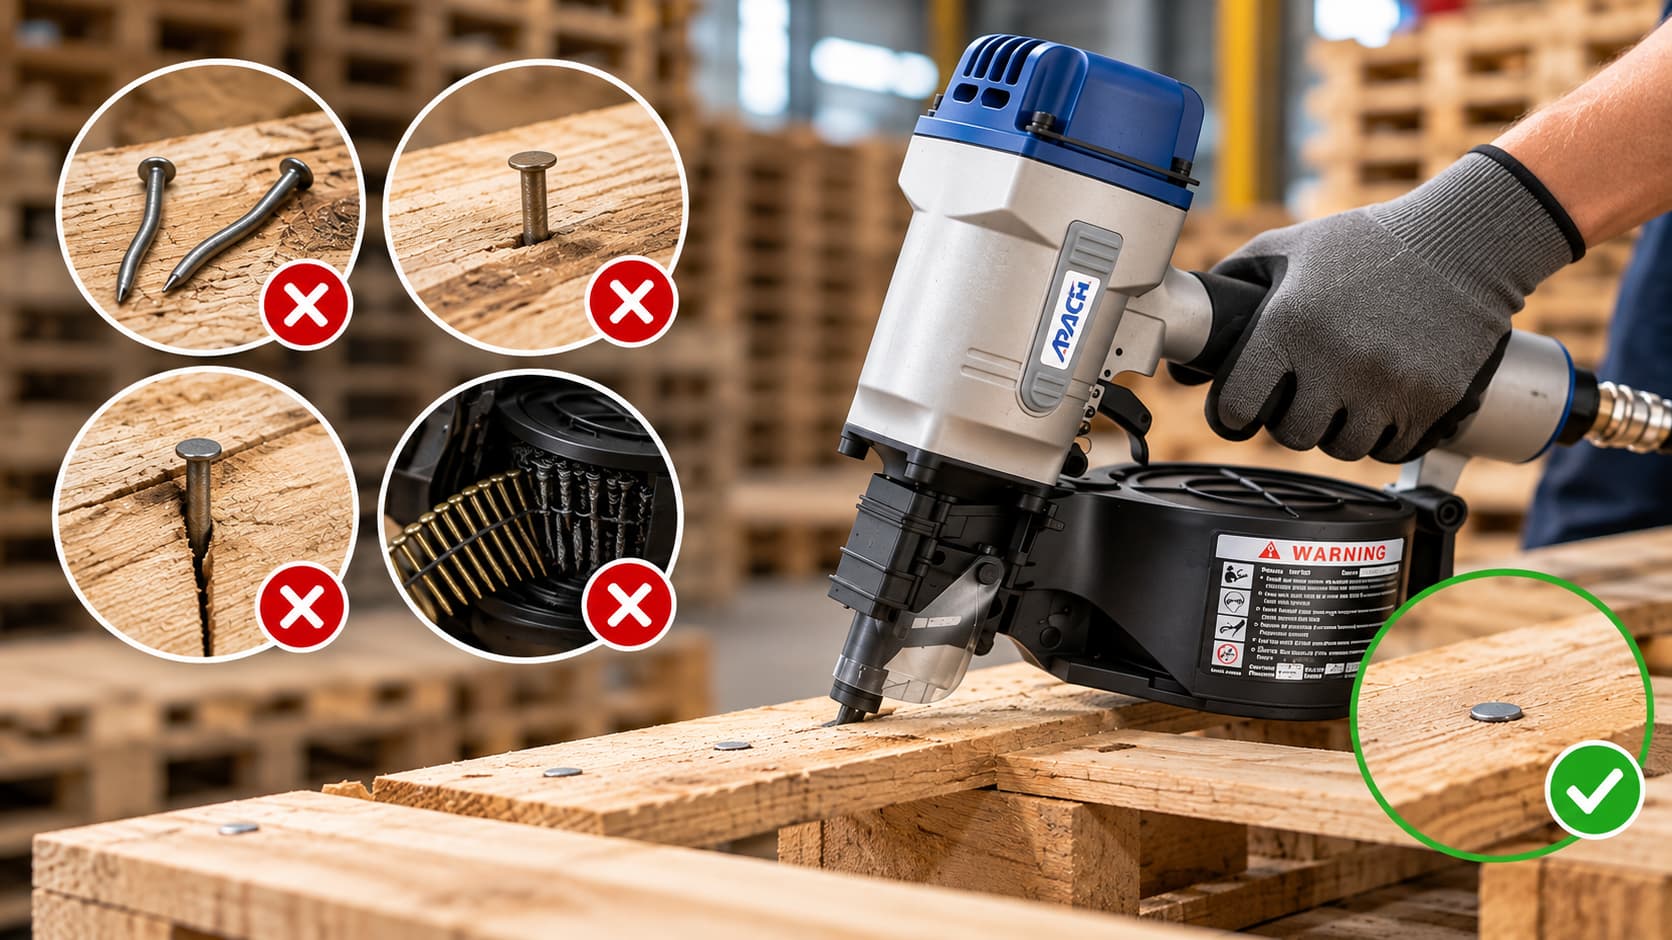
W produkcji palet, wygięte gwoździe, niepełna penetracja, pękanie drewna i zakleszczanie się gwoździ mogą prowadzić do marnowania elementów złącznych, uszkodzenia komponentów i kosztownej przeróbki. Powtarzające się problemy podczas produkcji wielkoseryjnej zwiększają zużycie materiałów, przerywają montaż i obniżają wydajność produkcji.
APACH Tools, tajwański producent pneumatycznych narzędzi do łączenia, oferuje przemysłowe gwoździarki taśmowe do produkcji palet, opakowań drewnianych i skrzyń. Wybierając kompatybilne elementy złączne, utrzymując stabilną wydajność narzędzi i usprawniając procedury łączenia, producenci palet mogą ograniczyć liczbę możliwych do uniknięcia wad i poprawić spójność montażu.
W tym przewodniku wyjaśniono główne przyczyny marnowania gwoździ, praktyczne sposoby zapobiegania ponownej obróbce i sposób oceny gwoździarek taśmowych pod kątem produkcji palet.
1. Co jest przyczyną marnotrawstwa gwoździ i konieczności ich ponownego przerobienia w produkcji palet?
Marnotrawstwo gwoździ i konieczność ich ponownego przerobienia zdarzają się zazwyczaj wtedy, gdy elementy złączne, materiały drewniane, ustawienia sprzętu lub procedury operacyjne nie odpowiadają wymaganiom produkcyjnym.
| Częsty problem | Możliwe przyczyny | Wpływ na produkcję |
|---|---|---|
| Zgięte paznokcie | Twarde węzły, nieodpowiednie gwoździe, nieprawidłowe ustawienie narzędzi | Zniszczone gwoździe i prace naprawcze |
| Niepełna penetracja | Niewystarczająca energia napędowa, gęste drewno, ograniczony przepływ powietrza | Opóźnienia w ponownym wbijaniu gwoździ i kontrolach |
| Przesadzone paznokcie | Nadmierna energia napędowa lub nieprawidłowe ustawienie głębokości | Uszkodzone drewno i potencjalnie osłabione połączenia |
| Rozłupywanie drewna | Nieprawidłowe umiejscowienie gwoździa, nieodpowiednia średnica gwoździa, wadliwe drewno | Wymiana podzespołów |
| Zacięcia paznokci | Uszkodzone zwoje gwoździ, niekompatybilne elementy złączne, problemy z podawaniem | Przestój w produkcji |
| Nierównomierne umiejscowienie paznokci | Niewłaściwe ustawienie lub pozycjonowanie | Wady montażowe i przeróbki |
Identyfikacja konkretnej wady jest kluczowa. Na przykład, zwiększenie ciśnienia powietrza może nie rozwiązać problemu niepełnej penetracji, jeśli rzeczywistym problemem jest nieodpowiednia specyfikacja gwoździ lub nadmierna gęstość drewna.
Podsumowanie: Skuteczna redukcja odpadów zaczyna się od zidentyfikowania przyczyny wad mocowań, a nie od ciągłej naprawy całych palet.
2. Jak parametry gwoździ i stan drewna wpływają na jakość mocowania?
Wybór łącznika ma bezpośredni wpływ na jakość montażu palety. Należy wziąć pod uwagę długość gwoździa, średnicę, konstrukcję trzonu oraz właściwości drewna.
Długość i średnica gwoździa
Gwoździe muszą być wystarczająco wbite w nośny element drewniany, nie wystając przy tym i nie uszkadzając konstrukcji.
Zbyt krótki gwóźdź może nie osiągnąć wymaganej wytrzymałości połączenia, a zbyt długi gwóźdź może stwarzać ryzyko wystawania. Średnica gwoździa również ma znaczenie: większe średnice mogą zwiększać ryzyko pękania w pewnych warunkach, szczególnie w pobliżu krawędzi desek.
Specyfikacje gwoździ powinny być zgodne z projektem palety i obowiązującymi wymaganiami dotyczącymi wydajności, a nie z pojedynczymi zaleceniami dotyczącymi uniwersalnego rozmiaru.
Gwoździe z trzpieniem gładkim, pierścieniowym i śrubowym
| Rodzaj paznokcia | Charakterystyka | Rozważanie wyboru |
|---|---|---|
| Gładki trzonek | Wał prosty, ogólnie łatwiejszy w prowadzeniu | Opór przy wyciąganiu może być niższy niż w przypadku alternatyw z odkształconym trzonkiem |
| Pierścień trzonkowy | Pierścieniowe grzbiety wzdłuż wału | Może poprawić odporność na wyciąganie, w zależności od rodzaju drewna i konstrukcji łącznika |
| Trzpień śruby | Profil wału śrubowego | Stosowane w przypadku, gdy wymagane są określone charakterystyki wydajnościowe odłączania i łączenia |
Zmiana rodzaju gwoździ bez sprawdzenia kompatybilności narzędzia może powodować problemy z podawaniem lub nierównomierne mocowanie.
Jakość drewna i warunki wilgotnościowe
Gęstość drewna, sęki, pęknięcia, różnice w grubości i wilgotność mogą wpływać na skuteczność wbijania gwoździ. Na przykład, system mocowania, który działa stabilnie z jedną partią drewna iglastego, może nie zapewniać pełnej penetracji w przypadku zastosowania z gęstszym materiałem.
Przed montażem producenci powinni sprawdzić wymiary drewna i widoczne wady. Należy również sprawdzić wytrzymałość elementów mocujących w przypadku zmiany specyfikacji materiałów lub dostawców.
Kluczowy wniosek: Prawidłowy dobór gwoździ musi uwzględniać zarówno konstrukcję palety, jak i stan drewna. Elementy złączne powinny również spełniać wymagania konstrukcyjne i eksploatacyjne palety.
3. Jak ciśnienie powietrza i wydajność gwoździarki spiralnej wpływają na ilość marnowanych gwoździ?
Pneumatyczne gwoździarki spiralne wymagają odpowiedniego i stabilnego dopływu sprężonego powietrza, aby móc wbijać gwoździe w sposób równomierny.
Gdy ciśnienie powietrza spada podczas ciągłej pracy, gwoździe mogą nie wbijać się całkowicie. Nadmierna siła wbijania może spowodować przebicie i uszkodzenie drewna.
Do najczęstszych przyczyn niespójnej pracy należą: niedrożne węże, nieszczelności, niewystarczająca wydajność sprężarki, nieprawidłowe ustawienia regulatora i zużyte elementy narzędzia.
Co powinni sprawdzać producenci palet?
- Sprawdź, czy ciśnienie robocze jest zgodne ze specyfikacją producenta narzędzia.
- Sprawdź stabilność ciśnienia podczas pracy gwoździarki.
- Sprawdź węże, złączki i połączenia powietrzne pod kątem ograniczeń lub nieszczelności.
- Sprawdź, czy długość, średnica i zestaw gwoździ pasują do narzędzia.
- Należy przestrzegać instrukcji producenta dotyczących czyszczenia, smarowania i konserwacji.
Nigdy nie przekraczaj znamionowego ciśnienia roboczego gwoździarki, aby skompensować słabą penetrację. Jeśli wady nie ustąpią, sprawdź elementy złączne, materiały drewniane i stan narzędzia.
Wybór gwoździarki bębnowej APACH do produkcji palet
Firma APACH oferuje przemysłowe gwoździarki taśmowe do montażu palet, pakowania i pakowania w skrzynie. Odpowiedni sprzęt należy dobrać w zależności od wymaganych elementów złącznych i warunków produkcji.
| Model APACH | Charakterystyka produktu | Rozważanie wniosku |
|---|---|---|
| Gwoździarka bębnowa CN-70.1 | Obsługuje gwoździe o średnicy 45–70 mm i średnicy 2,3–2,9 mm z łączeniem płaskim drutem pod kątem 15° | Zastosowania palet i opakowań drewnianych wymagające kompatybilnych elementów złącznych |
| CN-70E2 Przemysłowa gwoździarka bębnowa | Przemysłowa gwoździarka bębnowa z dwuczęściową prowadnicą nosową | Zastosowania palet i skrzyń |
| Gwoździarka bębnowa CN-100E | Przemysłowa gwoździarka bębnowa do większych, kompatybilnych elementów złącznych | Zastosowania palet i opakowań wymagające specyfikacji obsługiwanych gwoździ |
W przypadku produkcji powtarzalnej należy również wziąć pod uwagę pojemność magazynka. Większy magazynek może zmniejszyć częstotliwość przeładowywania, ale nie zmniejsza automatycznie liczby defektów gwoździ.
Kluczowy wniosek: Odpowiednia gwoździarka bębnowa musi być dopasowana do wymaganych gwoździ, materiałów drewnianych i warunków pracy. Stabilna praca narzędzia jest ważniejsza niż sama pojemność magazynka.
4. Pięć praktycznych sposobów na ograniczenie marnowania paznokci i konieczności ich poprawiania
Producenci palet mogą zmniejszyć liczbę powtarzających się usterek w mocowaniach, poprawiając pięć następujących obszarów.
4.1 Standaryzacja specyfikacji paznokci
Ustal zatwierdzone specyfikacje gwoździ dla każdego projektu palety, w tym długość, średnicę, typ trzonu i sposób łączenia. Wyraźnie oznacz elementy złączne na stanowiskach produkcyjnych, aby zapobiec ładowaniu przez operatorów gwoździ o niewłaściwym typie.
4.2 Przed montażem sprawdź drewno
Sprawdź deski tarasowe i elementy nośne pod kątem pęknięć, nieodpowiednich wymiarów i widocznych wad. Oddzielenie nieodpowiednich elementów przed montażem pomaga zapobiec uszkodzeniom palet przed ostateczną kontrolą.
4.3 Regularna konserwacja narzędzi pneumatycznych
Sprawdź przyłącza pneumatyczne, magazynki i mechanizmy podające zgodnie z instrukcjami producenta dotyczącymi konserwacji. Wycofaj uszkodzone lub niesprawne gwoździarki z produkcji do czasu ich sprawdzenia.
Przed usuwaniem zacięć lub wykonywaniem czynności konserwacyjnych należy zawsze odłączyć dopływ sprężonego powietrza, postępując zgodnie z procedurami producenta.
Dodatkowe wskazówki znajdziesz w artykule APACH: Wskazówki dotyczące konserwacji gwoździarki bębnowej: jak utrzymać narzędzie w najlepszym stanie .
4.4 Poprawa spójności umiejscowienia paznokci
Nieprawidłowe umiejscowienie gwoździ może prowadzić do ich rozdwajania się, wystawania lub tworzenia połączeń niezgodnych z wymaganym wzorem mocowania.
Stosuj zatwierdzone specyfikacje dotyczące rozmieszczenia gwoździ, przeszkol operatorów w zakresie prawidłowego ustawiania narzędzi i rozważ zastosowanie odpowiednich przyrządów do powtarzalnych czynności montażowych.
4.5 Rejestrowanie usterek i działań naprawczych
Śledź wygięte gwoździe, niepełne wbicie, pękanie drewna i zacięcia gwoździ według stanowiska roboczego, narzędzia, partii elementów złącznych lub modelu palety. Pomaga to zespołom produkcyjnym zidentyfikować powtarzające się przyczyny i ocenić skuteczność działań naprawczych.
Podsumowanie: Jednolite materiały, konserwacja sprzętu i ujednolicone procedury mocowania mogą pomóc zapobiec usterkom zanim będą wymagały przeróbek.
5. Jak mierzyć ilość odpadów gwoździ i przeróbek w produkcji palet
Aby ocenić wysiłki mające na celu usprawnienie produkcji, producenci powinni monitorować trzy praktyczne wskaźniki produkcji.
| KPI | Obliczenia lub pomiary | Zamiar |
|---|---|---|
| Wskaźnik marnotrawstwa paznokci | Zmarnowane paznokcie / Całkowita liczba zużytych paznokci × 100% | Pomiar odpadów elementów złącznych |
| Współczynnik przeróbek palet | Palety wymagające przeróbki / Łączna liczba palet zmontowanych × 100% | Wady montażu torów |
| Przestoje związane z mocowaniem | Całkowity czas stracony na zacięcia, problemy z narzędziami i przerwy w dostawie powietrza | Identyfikuje zakłócenia w produkcji |
Na przykład, jeśli fabryka zużywa 10 000 gwoździ i wyrzuca 300 z powodu gięcia, zacięć lub napraw, wskaźnik marnotrawstwa gwoździ wynosi:
Śledzenie tych wartości na przestrzeni czasu może pomóc ustalić, czy zmiany w doborze elementów złącznych, konserwacji lub procedurach produkcyjnych przyczyniają się do zmniejszenia ilości odpadów.
Producenci powinni stosować spójne metody pomiaru i porównywać wyniki uzyskane w podobnych warunkach produkcyjnych.
6. Często zadawane pytania dotyczące odpadów gwoździ w produkcji palet
P1. Czy producenci palet powinni stosować ten sam rozmiar gwoździ do każdego projektu palety?
Nie. Rozmiar gwoździa należy dobrać w zależności od grubości drewna, konstrukcji palety, wymagań dotyczących łączenia oraz obowiązujących norm wydajności. Różne konstrukcje palet mogą wymagać różnych rodzajów łączników.
P2. Czy gwoździarka spiralna może wbijać gwoździe zarówno z trzpieniem pierścieniowym, jak i gładkim?
Niektóre gwoździarki bębnowe obsługują wiele konfiguracji gwoździ, ale kompatybilność zależy od specyfikacji narzędzia. Producenci powinni potwierdzić średnicę, długość, łączenie gwoździ i inne wymagania przed zmianą elementów złącznych.
P3. Kiedy fabryka palet powinna rozważyć wymianę gwoździarek taśmowych?
Wymiana może być uzasadniona, gdy narzędzie nie obsługuje wymaganych elementów złącznych, nie działa niezawodnie pomimo prawidłowej konserwacji lub nie spełnia wymagań produkcyjnych. Przed podjęciem decyzji o konieczności wymiany należy zbadać powtarzające się wady.
P4. Czy zautomatyzowane gwoździowanie może zmniejszyć liczbę wad montażu palet?
Zautomatyzowane lub wspomagane mocowaniem gwoździe mogą poprawić powtarzalność pozycjonowania, jeśli są odpowiednio skonfigurowane. Jednak jakość mocowania nadal zależy od odpowiednich łączników, stanu drewna, ustawień sprzętu i konserwacji.
P5. Jakie informacje powinni podać producenci przy wyborze gwoździarki bębnowej?
Przydatne informacje obejmują konstrukcję palety, rodzaj i grubość drewna, specyfikację gwoździ, dostępne ciśnienie powietrza, wielkość produkcji oraz informację, czy mocowanie będzie wykonywane ręcznie czy za pomocą systemu automatycznego.
7. Wnioski: Ulepsz produkcję palet, redukując wady mocowań
Zmniejszenie ilości odpadów gwoździ i przeróbek w produkcji palet wymaga spójnych specyfikacji elementów złącznych, odpowiednich materiałów drewnianych, stabilnej pracy narzędzi pneumatycznych oraz niezawodnej kontroli jakości. Eliminując powtarzające się wady u źródła, producenci mogą zmniejszyć niepotrzebne zużycie materiałów i przerwy w produkcji.
APACH oferuje przemysłowe gwoździarki taśmowe do produkcji palet i opakowań drewnianych. Wybór kompatybilnego modelu może zapewnić bardziej spójne mocowanie i wydajną produkcję.
Szukasz odpowiedniej gwoździarki taśmowej do swojej linii produkcyjnej palet?
Skontaktuj się z firmą APACH, aby omówić specyfikację gwoździ, materiały palet i wymagania produkcyjne.